Comment la géométrie des pièces usinées par CNC influence-t-elle le coût d'usinage et le temps de production ?
L'usinage CNC est couramment utilisé pour fabriquer des pièces de précision aux dimensions exactes, aux formes complexes et aux résultats reproductibles. Cependant, le coût et le délai de production des pièces usinées CNC ne dépendent pas uniquement du choix des matériaux et de la machine-outil. La géométrie de la pièce a une incidence majeure sur le bon déroulement de l'usinage.
Les caractéristiques géométriques telles que la taille de la pièce, l'épaisseur des parois, la profondeur des trous, le rayon des angles, la conception des cavités et la complexité de la surface influencent directement les opérations d'usinage, le choix des outils, les réglages nécessaires et le temps d'enlèvement de matière. Une conception simple est généralement plus rapide à fabriquer. À l'inverse, une conception complexe peut nécessiter des outils de coupe spéciaux, des réglages supplémentaires, une vitesse de coupe plus lente et davantage de contrôles en cours de production.
Ainsi, lorsque les concepteurs, les ingénieurs et les fabricants comprennent l'impact de la géométrie des pièces usinées par CNC sur les coûts d'usinage et les délais de production, ils peuvent ajuster les plans en amont. Cela permet de réduire les dépenses inutiles et d'accélérer la production.
Table des Matières
Pièce clé CNC Facteurs géométriques Influence sur le coût d'usinage
1. Complexité des pièces et difficulté d'usinage
La complexité géométrique des pièces est un facteur déterminant du coût des composants usinés par commande numérique . Si une pièce présente des surfaces planes, des arêtes droites et des perçages simples, les ateliers peuvent souvent la réaliser avec des opérations de fraisage ou de tournage classiques.
Mais lorsqu'une pièce présente des contours complexes, des zones arrondies, des formes irrégulières ou plusieurs éléments qui s'assemblent de manière étroite, l'atelier a généralement besoin d'une planification d'usinage plus minutieuse.
Ces types de formes peuvent également nécessiter l'utilisation de systèmes CNC multi-axes. Elles peuvent aussi exiger des dispositifs de bridage spécifiques et un temps de programmation supplémentaire. Par conséquent, le coût des machines augmente et la durée totale de production s'allonge.
Par exemple, une simple pièce rectangulaire en aluminium peut ne nécessiter qu'un fraisage et un perçage basiques. En revanche, une pièce présentant des surfaces courbes, des cavités profondes et des zones angulaires peut exiger un usinage 5 axes et plusieurs étapes de finition.
C’est pourquoi supprimer les fonctionnalités qui n’apportent pas de réelle utilité est un moyen pratique de réduire les coûts de fabrication.
2. Épaisseur de paroi et conception structurelle
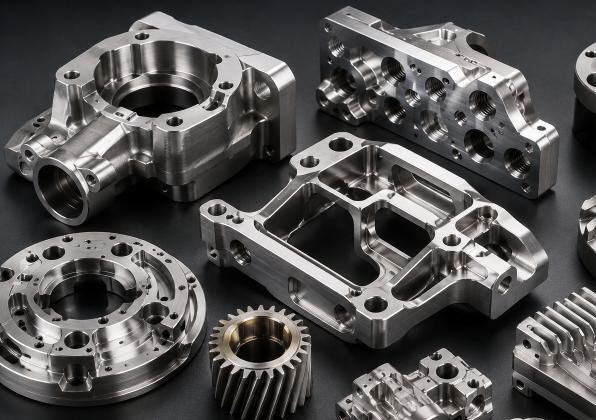
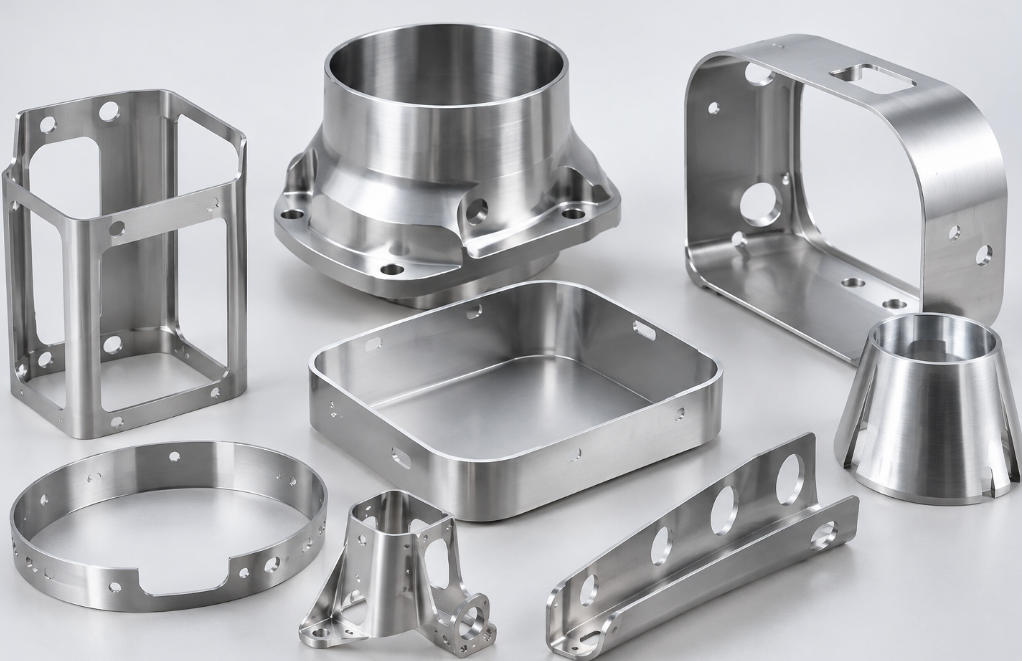
L'épaisseur de la paroi influe sur la stabilité de l'usinage, les conditions de coupe et le temps de cycle.
Les pièces à parois minces sont généralement plus difficiles à usiner. Elles peuvent vibrer pendant la coupe, se déplacer légèrement et présenter des problèmes dimensionnels après enlèvement de matière. Les forces de coupe peuvent déformer ou déplacer les sections minces, ce qui complique le respect de tolérances serrées.
Pour y remédier, les fabricants peuvent réduire la vitesse de coupe, utiliser des valeurs de profondeur de coupe plus faibles, ajouter un support supplémentaire lors du serrage et effectuer davantage de passes de finition.
Des parois plus épaisses augmentent généralement la rigidité, ce qui peut stabiliser le processus d'usinage. Toutefois, des parois plus épaisses que nécessaire engendrent un surcoût en matières premières et allongent le temps d'enlèvement de matière.
Lors du choix de l'épaisseur des parois, les concepteurs doivent prendre en compte la résistance des parois, la fonction requise et la facilité d'usinage.
3. Cavités profondes et géométrie des poches
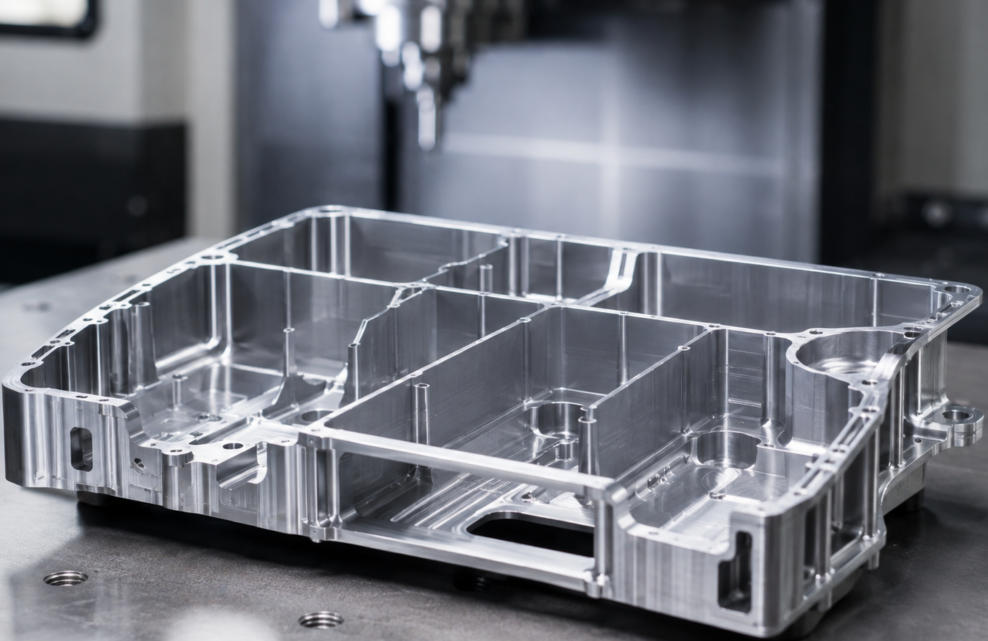
Les cavités et poches profondes peuvent rapidement faire grimper le temps et le coût d'usinage CNC.
Pour les travaux de précision en profondeur, les outils de coupe doivent accéder à des espaces restreints ou en retrait. On utilise souvent des outils à longue portée. Cependant, ces derniers se tordent plus facilement et peuvent vibrer pendant la coupe, ce qui peut réduire la précision et engendrer une finition de surface moins bonne.
Les cavités profondes rendent l'évacuation des copeaux plus difficile. Les copeaux peuvent obstruer la zone de coupe. La chaleur peut également mal se dissiper. L'outil peut s'endommager. L'état de surface peut se dégrader. Il peut être nécessaire d'interrompre plus fréquemment le travail pour le rattraper.
Dans de nombreux cas, les fabricants utilisent des outils à grande portée conçus spécifiquement pour cette tâche. Ils peuvent réduire les paramètres de coupe. Ils divisent souvent le travail en plusieurs étapes d'ébauche, puis en passes de finition.
Si la forme de la pièce le permet, les concepteurs devraient éviter les poches plus profondes que nécessaire. Un accès plus large est également un atout. Des rayons de courbure plus importants aux angles des poches et des formes plus ouvertes peuvent améliorer la vitesse d'usinage.
4. Taille, profondeur et position du trou
La conception des trous est un autre facteur de coût clé pour l'usinage CNC.
Les trous courants de diamètre standard coûtent généralement moins cher, car les forets adaptés sont standardisés et les méthodes de perçage classiques conviennent.
Le coût peut augmenter pour les trous de petit diamètre, les trous profonds, les trous inclinés et les trous de haute précision. Ces derniers nécessitent une attention particulière lors de la préparation et du choix des outils.
Le perçage profond peut nécessiter un perçage par points ou d'autres méthodes de perçage CNC pour trous profonds . L'objectif est d'évacuer les copeaux et de réduire la chaleur. Les petits trous requièrent souvent des outils de micro-perçage. Ces outils fonctionnent avec un contrôle précis des paramètres de coupe.
Le positionnement des trous influe également sur le processus. Des trous situés sur différentes faces peuvent nécessiter des repositionnements supplémentaires. Certaines configurations peuvent exiger un usinage multiaxes pour atteindre chaque emplacement.
Les concepteurs peuvent réduire les délais de production en veillant à la constance du diamètre des perçages. Ils peuvent également éviter d'exiger une précision excessive là où elle n'est pas nécessaire. Placer les perçages de manière à limiter les changements de configuration peut également s'avérer utile.
5. Rayon de courbure et géométrie interne
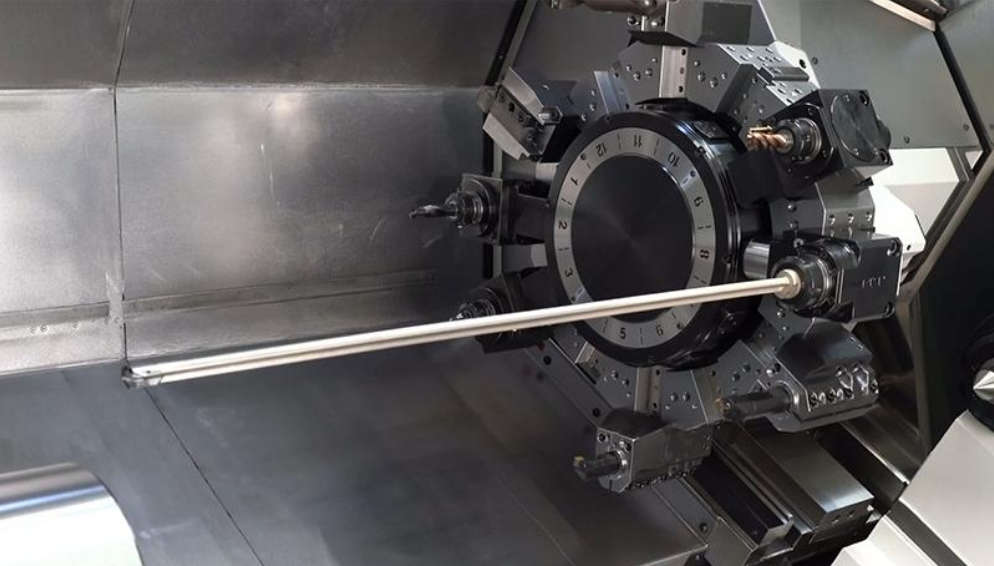
Les rayons des angles internes influencent le choix des outils et l'efficacité du fraisage.
En fraisage CNC , de nombreux outils de coupe sont ronds, comme les fraises cylindriques. En fraisage conventionnel, il est impossible d'obtenir un angle interne parfaitement vif. Le rayon de courbure de l'angle dépend du diamètre de l'outil.
Les rayons de courbure internes très faibles nécessitent des outils de coupe plus petits. Ces outils ont généralement une rigidité moindre et peuvent nécessiter des vitesses de coupe plus lentes et des profondeurs de coupe plus faibles.
Par conséquent, l'usinage de petits angles internes peut nécessiter des passes supplémentaires et augmenter le risque d'usure ou de rupture de l'outil.
L'utilisation de rayons de courbure internes plus grands lorsque les exigences fonctionnelles le permettent permet aux fabricants de sélectionner des outils plus grands et plus rigides et de réaliser les opérations d'usinage plus efficacement.
6. Contre-dépouilles et éléments difficiles d'accès
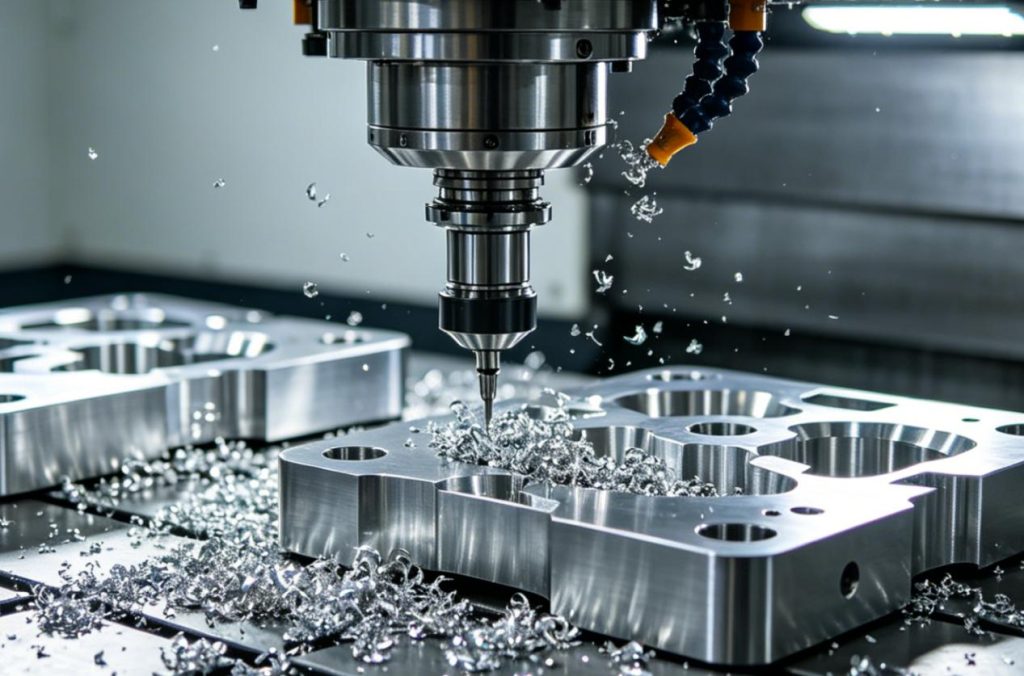
Les contre-dépouilles sont des caractéristiques géométriques inaccessibles avec les outils de coupe standard depuis la direction d'usinage principale.
On peut citer comme exemples les rainures en T, les rainures en queue d'aronde, les canaux encastrés et les dispositifs de verrouillage internes.
Ces géométries peuvent nécessiter des outils spécialisés, tels que des fraises à rainurer en T, des fraises à queue d'aronde ou des outils de coupe conçus sur mesure. Certains composants peuvent également exiger des orientations de pièce supplémentaires ou un usinage multiaxes.
Les contre-dépouilles peuvent accroître la complexité de la programmation, le temps d'usinage et le coût des outils.
Lors de la conception de pièces usinées par commande numérique, les ingénieurs doivent évaluer si les contre-dépouilles sont indispensables au bon fonctionnement du composant. Remplacer les contre-dépouilles inutiles par des éléments accessibles permet de simplifier la fabrication et de réduire les coûts.
7. Tolérances et précision géométrique
Les tolérances géométriques déterminent la variation dimensionnelle acceptable d'un composant fini.
Les tolérances standard sont généralement plus faciles et moins coûteuses à obtenir car elles permettent aux fabricants d'utiliser des paramètres d'usinage et des méthodes d'inspection conventionnels.
Des tolérances serrées nécessitent un meilleur contrôle du processus, un équipement plus précis, des opérations de finition supplémentaires et des mesures plus fréquentes.
Par exemple, un alésage de précision peut nécessiter un réalésage après le perçage initial. Les composants présentant des tolérances géométriques strictes peuvent également nécessiter un contrôle par machine à mesurer tridimensionnelle (MMT).
Plus les exigences de tolérance sont strictes, plus le risque de temps d'usinage supplémentaire, de coûts d'inspection accrus et de pièces rejetées est élevé.
Les concepteurs ne doivent spécifier des tolérances strictes que pour les caractéristiques qui affectent directement l'assemblage, les performances ou la sécurité.
8. Exigences relatives à la géométrie et à la finition de la surface
La géométrie de surface influe à la fois sur la stratégie d'usinage et sur les exigences de finition.
Les surfaces planes sont généralement simples à usiner, tandis que les surfaces courbes, profilées et de forme libre nécessitent souvent des trajectoires d'outils plus complexes.
Les surfaces complexes peuvent nécessiter un fraisage à bout sphérique, un usinage multi-axes et plusieurs passes de finition pour atteindre la qualité de surface requise.
De plus, certaines caractéristiques géométriques peuvent être difficiles à polir, à ébavurer ou à inspecter après usinage. Les canaux internes et les cavités étroites présentent des difficultés particulières.
Un design nécessitant des finitions de surface de haute qualité sur de nombreuses surfaces complexes coûtera généralement plus cher qu'un design avec des exigences de finition limitées.
Les concepteurs doivent identifier les surfaces qui requièrent une précision fonctionnelle ou des finitions de surface spécifiques et éviter d'appliquer des spécifications de finition inutilement exigeantes à l'ensemble du composant.
9. Dimensions des pièces et dimensions générales
La taille de la pièce influe sur la consommation de matériaux, le choix de la machine, les dispositifs de maintien et la durée d'usinage.
Les pièces de grande taille nécessitent davantage de matière première et peuvent exiger des machines CNC plus imposantes, dotées de volumes de travail plus importants. Leur fabrication peut également impliquer des trajectoires d'outil plus longues et un enlèvement de matière accru.
Les petits composants peuvent nécessiter moins de matière, mais les détails extrêmement petits peuvent poser des problèmes liés au choix des outils, au positionnement des pièces et à la précision d'usinage.
La géométrie globale détermine également la facilité de fixation d'un composant lors de l'usinage. Les pièces de forme irrégulière peuvent nécessiter des outillages sur mesure, ce qui augmente les coûts de mise en place.
L'optimisation des dimensions globales et la simplification de la forme extérieure peuvent aider les fabricants à améliorer l'utilisation des matériaux et à réduire les coûts de production.
Comment optimiser la géométrie des pièces CNC pour réduire les coûts et accélérer la production
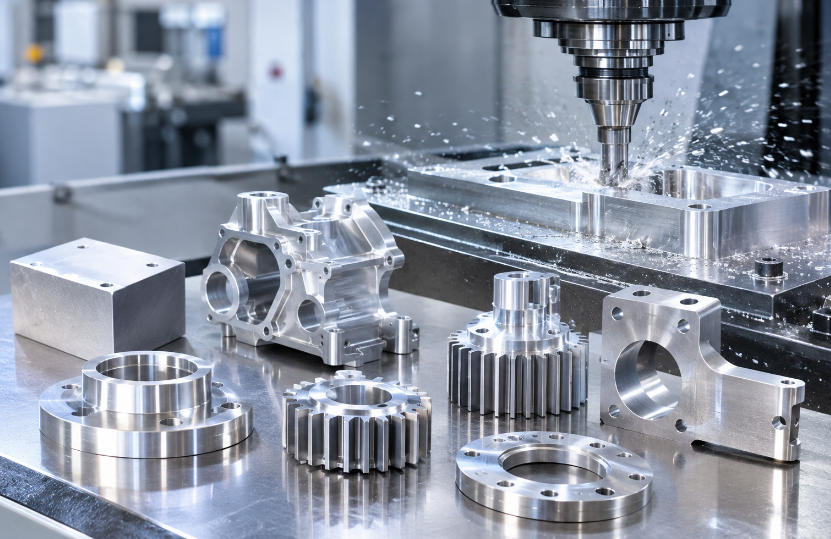
La conception en vue de la fabrication (DFM) est une approche importante pour améliorer l'efficacité de l'usinage CNC. Elle consiste à évaluer la géométrie des pièces dès la phase de conception afin d'identifier les caractéristiques susceptibles d'accroître la difficulté d'usinage ou les coûts de production.
Les stratégies suivantes peuvent aider les ingénieurs et les fabricants à développer des composants CNC plus économiques.
1. Simplifier les éléments géométriques inutiles
Évitez d'ajouter des rainures décoratives, des contours complexes et des cavités inutiles qui ne contribuent pas à la fonctionnalité du composant. Les géométries plus simples nécessitent généralement moins d'opérations d'usinage et un temps de programmation réduit.
2. Utilisez des dimensions compatibles avec les outils standard
Concevez les perçages, les rainures et les rayons internes en fonction des dimensions courantes des outils de coupe. Cela réduit le besoin d'outillage spécialisé et permet aux fabricants d'utiliser des stratégies d'usinage plus efficaces.
3. Maintenir une épaisseur de paroi pratique
Évitez les parois trop minces et les sections non soutenues. Une épaisseur de paroi appropriée améliore la stabilité structurelle lors de l'usinage et réduit le risque de déformation.
4. Réduire les caries profondes et étroites
Dans la mesure du possible, utilisez des poches moins profondes et des canaux internes plus larges. Ces caractéristiques améliorent l'accessibilité des outils, l'évacuation des copeaux et la stabilité d'usinage.
5. Minimiser le repositionnement de la pièce
Agencez les éléments géométriques de manière à pouvoir effectuer davantage d'opérations d'usinage à partir de la même orientation. Réduire les repositionnements permet de raccourcir le temps de réglage et d'améliorer la régularité dimensionnelle.
1. Appliquer les tolérances fonctionnelles
Spécifiez des tolérances plus strictes uniquement lorsque cela est nécessaire. Cela évite des coûts inutiles liés à l'usinage de précision, au contrôle et à la finition.
2. Tenir compte des exigences d'enlèvement de matière
Évitez les conceptions qui nécessitent l'enlèvement d'une quantité excessive de matière sur des barres pleines. Des formes de pièces plus efficaces permettent de réduire le temps de coupe, l'usure des outils et le gaspillage de matière première.
Caractéristiques géométriques courantes des pièces usinées CNC et leur impact sur les coûts
Le tableau suivant résume comment différentes caractéristiques géométriques influencent les coûts d'usinage CNC et le temps de production.
| Fonctionnalité géométrique des pièces CNC | Caractéristiques d'usinage | Impact sur le coût d'usinage | Impact sur le temps de production | Recommandations d'optimisation |
| Contours complexes | Nécessite des trajectoires de découpe et une programmation complexes | Élevée en raison de l'augmentation des coûts de programmation et d'usinage | cycles d'usinage plus longs | Simplifiez les contours inutiles |
| Parois minces | Sensible aux vibrations, à la flexion et à la déformation | Plus élevé en raison des exigences supplémentaires en matière de soutien et de finition | Plus long en raison de vitesses de coupe plus lentes | Maintenir une épaisseur de paroi suffisante |
| Poches profondes | Nécessite des outils de coupe à longue portée et une évacuation soigneuse des copeaux. | Coûts d'outillage et d'usinage plus élevés | Plus long en raison des multiples passes de découpe | Réduire la profondeur de la poche autant que possible |
| Trous de petit diamètre | Nécessite des forets spécialisés et un positionnement précis | Plus élevé lorsque des outils de micro-perçage sont nécessaires | Plus long en raison de la lenteur des opérations de forage | Utilisez des diamètres de perçage standard |
| Trous profonds | Évacuation et gestion thermique difficiles des puces | Plus élevé en raison des exigences de forage spécialisées | Plus long en raison du perçage par à-coups et des changements d'outils | Optimiser le rapport profondeur/diamètre du trou |
| Rayons de courbure internes faibles | Nécessite des outils de coupe plus petits et moins rigides | Plus élevé en raison de l'outillage spécialisé | Plus long en raison des passes de finition supplémentaires | Augmenter les rayons des angles internes |
| Contre-dépouilles | Nécessite des outils de coupe spécialisés ou des orientations d'usinage supplémentaires | Plus élevé en raison des coûts d'outillage et de mise en place | Plus long en raison d'opérations supplémentaires | Évitez les contre-dépouilles inutiles |
| Tolérances étroites | Nécessite un usinage de précision et une inspection supplémentaire | Nettement plus élevée lorsque les tolérances sont inutilement strictes | Plus long en raison des procédures de finition et de mesure | Appliquer uniquement les tolérances fonctionnelles |
| Surfaces courbes et de forme libre | Nécessite des trajectoires d'outils complexes et un usinage multi-axes | Plus élevé en raison des exigences d'usinage avancées | Plus long grâce à une finition de surface détaillée | Simplifier la géométrie de surface |
| Dimensions des grandes pièces | Nécessite davantage de matières premières et des équipements d'usinage plus importants. | Coûts d'exploitation des matériaux et des machines plus élevés | Plus long en raison de l'augmentation de l'enlèvement de matière | Optimiser les dimensions globales de la pièce |
| Formes irrégulières | Maintien et positionnement difficiles | Plus élevé en raison des installations personnalisées | Plus long en raison des opérations de préparation supplémentaires | Concevoir des surfaces de référence adaptées à l'usinage |
| Caractéristiques à angles multiples | Nécessite différentes orientations d'outils et un repositionnement. | Plus élevé en raison de la configuration et de la programmation supplémentaires | Plus long en raison de multiples opérations d'usinage | Aligner les fonctionnalités pour réduire les repositionnements |
| Fentes et canaux étroits | Nécessite de petits outils de coupe et un enlèvement de copeaux soigneux | Plus élevé en raison de l'outillage spécialisé | Plus long en raison de vitesses de coupe plus lentes | Augmenter la largeur de la fente autant que possible |
| Finitions de surface complexes | Nécessite des opérations de finition et de polissage supplémentaires | Plus élevé en raison des coûts de main-d'œuvre et de traitement | Plus long en raison des étapes de finition supplémentaires | Spécifiez la finition de surface en fonction des besoins fonctionnels |
| Enlèvement excessif de matière | Nécessite un usinage d'ébauche important | Plus élevée en raison du fonctionnement de la machine et de l'usure des outils | Plus long en raison d'un temps de coupe accru | Optimiser la forme de la pièce pour réduire le gaspillage de matière |
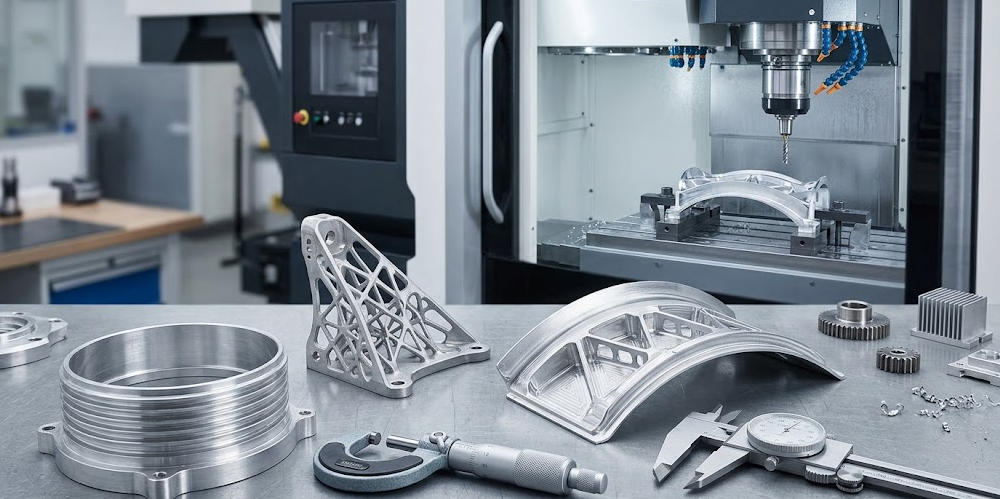
La relation entre CNC Géométrie de la pièce et temps de production
La géométrie des pièces usinées par CNC influence plusieurs étapes du processus de fabrication CNC, et pas seulement l'opération de découpe proprement dite.
| Fonctionnalité de géométrie de la pièce | Processus de fabrication affecté | Influence sur le temps de production | Principales raisons de l'augmentation du temps | Stratégies d'optimisation |
| Formes géométriques simples | Fraisage et tournage | Temps de fabrication court | Moins d'opérations d'usinage et des trajectoires d'outils plus simples | Je préfère les formes géométriques simples. |
| Contours complexes | Programmation et fraisage CAO/FAO | Beaucoup plus longtemps | Trajectoires d'outils complexes et passes de coupe multiples | Simplifiez les contours inutiles |
| Parois minces | Ebauche et finition | Plus long | Réduction des vitesses de coupe et exigences de support supplémentaires | Maintenir une épaisseur de paroi suffisante |
| Cavités profondes | Fraisage de poches | Plus long | Outils à longue portée, difficultés d'évacuation des copeaux et passages multiples | Réduire la profondeur de la cavité et améliorer l'accessibilité des outils |
| Trous de petit diamètre | Forage Horizontaux | Plus long | Forets spécialisés et paramètres d'usinage plus lents | Utiliser des tailles de forets standard |
| Trous profonds | Forage profond | Beaucoup plus longtemps | Perçage par à-coups, évacuation des copeaux et repositionnement de l'outil | Optimiser la profondeur et le diamètre du trou |
| Rayons de courbure internes faibles | Fraisage de profilés | Plus long | Les outils plus petits nécessitent une coupe plus lente et des passes supplémentaires. | Augmenter les rayons des angles internes |
| Contre-dépouilles | fraisage spécialisé | Plus long | Fraises spéciales et orientations d'usinage supplémentaires | Éliminer les contre-dépouilles inutiles |
| Caractéristiques à angles multiples | Usinage multi-axes | Plus long | Programmation supplémentaire du positionnement, de la configuration et de la trajectoire d'outil | Disposez les fonctionnalités de manière à minimiser les repositionnements. |
| Surfaces courbes et de forme libre | Fraisage 3 axes et 5 axes | Beaucoup plus longtemps | Mouvements d'outils complexes et finition de surface | Simplifier les transitions de surfaces courbes |
| Tolérances étroites | Usinage et contrôle de précision | Plus long | passes de finition supplémentaires et mesures dimensionnelles | N'applique des tolérances plus strictes que lorsque cela est nécessaire. |
| Formes de pièces irrégulières | Dispositif de maintien de la pièce et réglage de la machine | Plus long | Dispositifs sur mesure et positionnement complexe | Inclure des surfaces de référence accessibles |
| Dimensions des grandes pièces | Ébauche et manutention des matériaux | Plus long | Enlèvement de matière et distances de déplacement de la machine accrus | Optimiser les dimensions globales |
| Fentes et canaux étroits | Fraisage de rainures | Plus long | Outils de coupe de petite taille et évacuation des copeaux limitée | Augmenter la largeur de la fente lorsque les exigences fonctionnelles le permettent |
| Finitions de surface complexes | Finition et polissage | Plus long | Opérations d'usinage et de post-traitement supplémentaires | Spécifiez les exigences pratiques en matière de finition de surface |
Facteurs clés déterminant le temps de production CNC
| Facteur de temps de production | Comment la géométrie l'influence | Approche potentiellement rapide |
| Temps de programmation | Les géométries complexes nécessitent une programmation FAO plus poussée | Simplifier les conceptions et réutiliser les stratégies d'usinage standard |
| Temps d'installation | Les formes irrégulières sur mesure nécessitent des dispositifs de fixation. | Standardiser le positionnement des pièces |
| Temps de coupe | Les cavités profondes et l'enlèvement excessif de matière augmentent la durée d'usinage | Réduire les enlèvements de matériaux inutiles |
| Temps de changement d'outil | Plusieurs fonctionnalités spécialisées nécessitent différents outils de coupe | Standardiser les dimensions des caractéristiques |
| Heure de fin | Les surfaces complexes et les tolérances serrées nécessitent des passes supplémentaires | Simplifier les exigences de surface |
| Temps d'inspection | Les géométries complexes nécessitent davantage de points de mesure | Simplifier les fonctionnalités critiques pour l'inspection |
| Temps de reprise | Les éléments difficiles à usiner augmentent le risque d'erreurs dimensionnelles. | Améliorer la conception géométrique et l'accessibilité à l'usinage |
La géométrie des pièces usinées par CNC influe directement sur presque toutes les étapes du processus de production , de la programmation et du réglage à la découpe, la finition et le contrôle. Concevoir des pièces aux formes plus simples, dotées de fonctionnalités accessibles, de tolérances raisonnables et de dimensions standard permet de réduire considérablement les temps de production et d'améliorer l'efficacité globale de la fabrication.
Résumé
La géométrie des pièces usinées par CNC influe sur les coûts et les délais de production. La complexité de la tâche augmente lorsqu'une conception comporte des parois fines, des cavités profondes, des trous minuscules, des angles rentrants fermés, des contre-dépouilles, des formes complexes ou des tolérances difficiles à respecter. L'atelier peut alors avoir besoin d'étapes supplémentaires et d'un usinage plus précis.
L'utilisation de la conception axée sur la fabricabilité peut contribuer à atténuer ces problèmes. Elle permet aux équipes de supprimer les fonctionnalités inutiles, de s'assurer que les outils peuvent atteindre les surfaces, d'ajuster l'épaisseur des parois, de garantir la constance des dimensions et de réduire le nombre de réglages nécessaires.
En définitive, une conception géométrique efficace ne se limite pas à la création d'un composant répondant à des exigences fonctionnelles. Il s'agit également de simplifier, d'accélérer et de réduire le coût de fabrication de ce composant, tout en préservant la précision et la qualité requises. Lorsque les concepteurs de produits et les fabricants de machines à commande numérique dialoguent dès le début, l'équipe améliore souvent sa cadence de production et sa compétitivité globale.