Quels sont les éléments importants pour la conception des matrices d'emboutissage
Les matrices d'emboutissage sont des outils uniques et spécifiques, indispensables à la fabrication de pièces embouties. Contrairement aux produits du commerce, elles ne sont pas accompagnées de notices de montage, d'utilisation et d'entretien. Toute erreur lors de leur manipulation peut entraîner des défaillances catastrophiques du moule et de l'emboutissage. Cet article explore les aspects essentiels de la conception des matrices d'emboutissage, en commençant par la définition du processus de fabrication des pièces embouties.
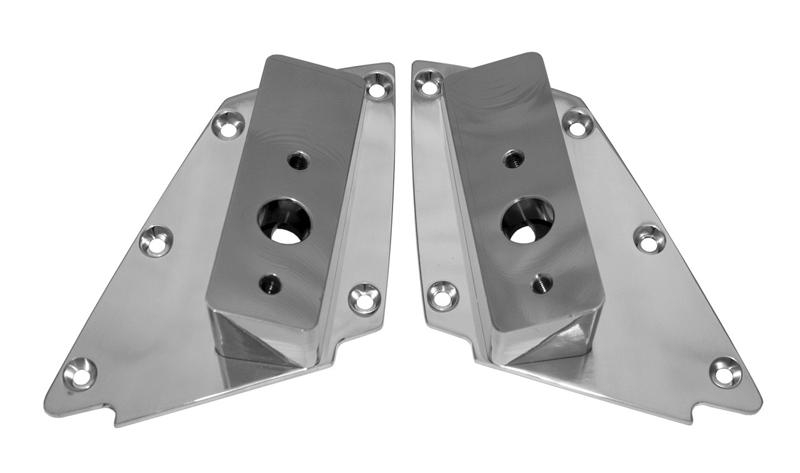
La pièce est-elle adaptée à la conception de matrices d'emboutissage ?
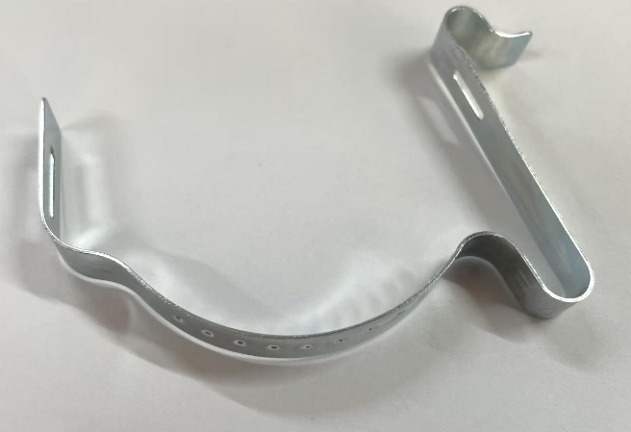
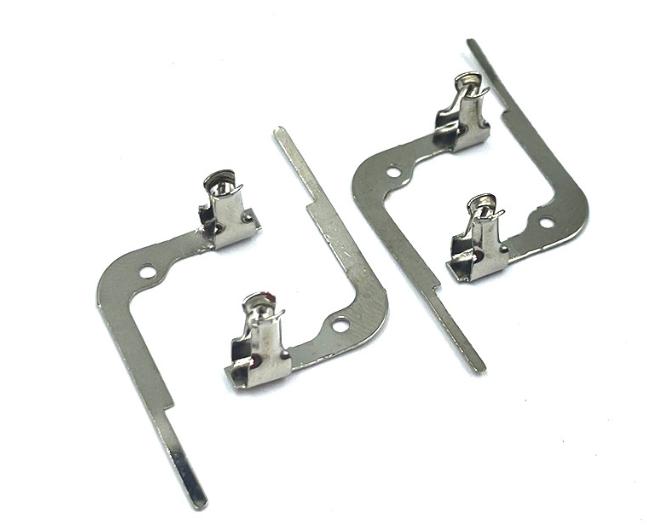
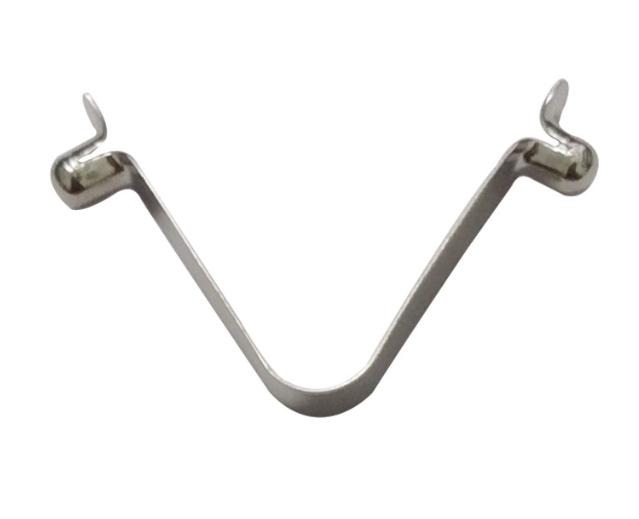
Avant d'aborder la conception et la fabrication d'un outil, il est essentiel de vérifier si la pièce se prête à l'emboutissage de tôle . De nombreuses pièces présentent des spécifications dimensionnelles et de tolérance incompatibles avec les techniques d'emboutissage classiques. Dans ce cas, il est nécessaire de recourir à des méthodes de fabrication alternatives, telles que le moulage suivi d'un usinage pour atteindre les tolérances requises.
Évaluer si une pièce est adaptée à l’emboutissage nécessite des années d’expérience. La faisabilité de l’emboutissage d’une pièce n’implique pas automatiquement qu’il s’agisse du choix optimal. Les matrices d'emboutissage de tôles sont généralement utilisées pour générer de grandes quantités de pièces. Toutefois, pour des volumes de production plus petits, opter pour des méthodes plus rentables telles que le pliage, le pliage, le soudage et l’usinage peut être une approche pragmatique.
Ingénierie des procédés et conception de matrices d'emboutissage
Il convient de distinguer les concepteurs d'outils d'emboutissage des ingénieurs de procédés . Ces derniers définissent la séquence des étapes nécessaires à la transformation d'une tôle brute en une pièce finie, qu'il s'agisse d'un outil progressif à une seule station ou d'un outil de transfert à 40 stations. Cette étape est cruciale pour la réussite de l'emboutissage ; la moindre imprécision dans le processus de fabrication, même lors d'une simple opération de formage ou de découpe, peut compromettre à la fois l'outil et l'emboutissage.
D'autre part, les concepteurs de matrices d'emboutissage se concentrent sur la conception des méthodes mécaniques pour réaliser ces étapes de processus avec une facilité optimale. Ils déterminent le type d'acier à outils, la géométrie de la matrice et la longueur de la matrice. Dans de nombreux cas, les concepteurs d'outils expérimentés assument également le rôle d'ingénieurs de processus, chargés de déterminer le nombre d'étapes nécessaires à la production des pièces et de concevoir les processus mécaniques en conséquence.
Géométrie des pièces et analyse des matériaux pour matrice d'estampage Design
Avant de déterminer les étapes nécessaires à la production de la pièce, une analyse approfondie de l’impression de la pièce est essentielle. Cela implique un examen minutieux de la géométrie de la pièce, des tolérances spécifiées ainsi que du type et de l'épaisseur du matériau. L’importance des deux derniers facteurs ne peut être surestimée, car ils jouent un rôle crucial dans la définition du processus de fabrication et de la conception des outils. Il est imprudent de supposer que la pièce peut être fabriquée à partir du matériau simplement parce qu’elle est conçue pour cela.
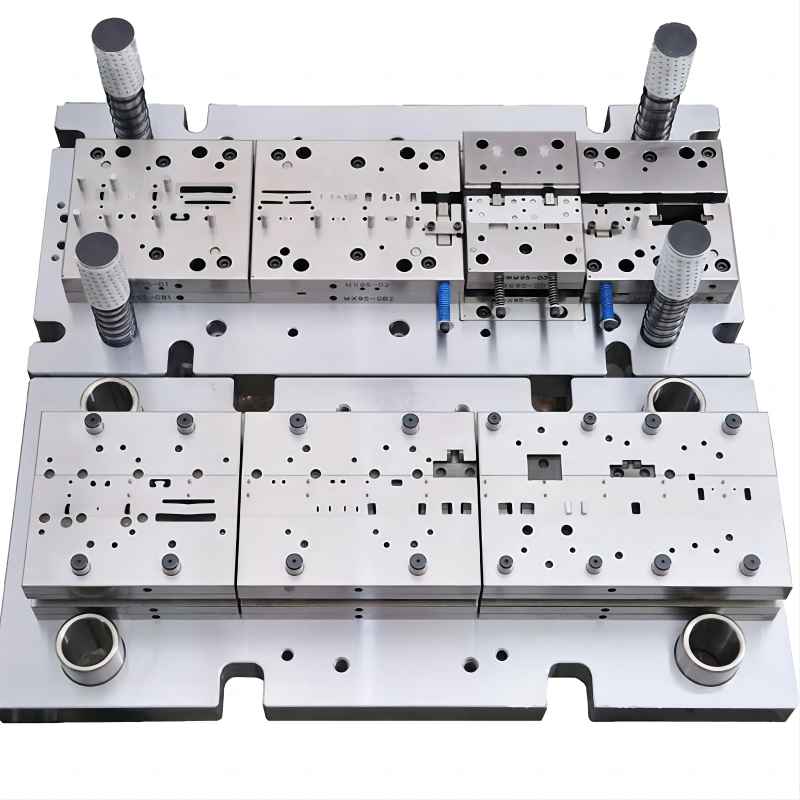
Pour prendre des décisions éclairées concernant les étapes de fabrication de la pièce, l'ingénieur des procédés et le concepteur de l'outillage doivent comprendre l'impact du matériau choisi sur le procédé et la conception des matrices d'emboutissage . Le matériau de la pièce a des implications sur :
- Matériau de la matrice.
- Longueur de la matrice.
- Tonnage de presse.
- Type de lubrifiant et application.
- Section de matrice, épaisseur et géométrie de la pièce.
- La nécessité d’opérations secondaires, telles que le recuit.
Une myriade de métaux ferreux et non ferreux aux caractéristiques distinctes est disponible, allant du titane à l'or, et chaque type de métal présente ses propriétés uniques. Bien qu’il soit possible d’estamper pratiquement n’importe quel matériau, il est essentiel de reconnaître que les matériaux diffèrent considérablement. Par exemple, tenter de former de l’aluminium avec l’idée d’un acier étiré de qualité à faible teneur en carbone peut entraîner des difficultés, non pas parce que l’aluminium est intrinsèquement problématique, mais parce qu’il possède des attributs différents.
Lorsqu'il s'agit de pièces nécessitant un étirement ou une extensibilité considérable, il est impératif de ne pas procéder sans données suffisantes. Il ne suffit pas de savoir qu’un matériau est de l’acier 1018. Au lieu de cela, examinez les détails tels que la résistance à la traction du matériau, la limite d'élasticité, l'allongement et, si possible, la valeur moyenne n (indiquant la pente de la courbe contrainte-déformation) et la valeur moyenne r (représentant le rapport entre la déformation de largeur réelle et la déformation d'épaisseur réelle à une valeur de déformation de longueur spécifique). Déterminez si le métal a un revêtement ou un pré-revêtement. Pour les métaux non ferreux, vérifiez s’ils sont entièrement durs, extrêmement mous ou semi-durs. Si l’intention est d’étirer le métal, renseignez-vous sur sa tréfilabilité.
Gardez à l’esprit que les aciers spéciaux à haute résistance comme les aciers biphasés ou les aciers TRIP ont tendance à présenter un retour élastique plus important que les matériaux à faible résistance. En être conscient à l'avance vous permet de résoudre les problèmes de retour élastique en incorporant des stations supplémentaires. Il est conseillé d’éviter de développer un outil à usage général destiné à former une variété de métaux sans modifier la matrice.
Une conception de matrice solide commence par un processus robuste de production de la pièce. De nombreuses défaillances d’emboutissage proviennent de processus de fabrication de pièces inappropriés plutôt que d’une conception de matrice défectueuse. Souvent, les étapes critiques de formage et de découpe sont négligées. La clé réside dans l’établissement d’un plan spécifique pour la fabrication de la pièce avant de se lancer dans le processus de fabrication de l’outil.
Conclusion
La conception des matrices d'emboutissage est un aspect complexe et crucial du processus de fabrication, exigeant une connaissance approfondie de la pièce, des matériaux et des procédés impliqués. De la question initiale de savoir si l'emboutissage est le procédé approprié à la pièce jusqu'à l'analyse détaillée de sa géométrie et des caractéristiques des matériaux, chaque étape joue un rôle déterminant dans la réussite des opérations d'emboutissage. La collaboration entre les ingénieurs procédés et les concepteurs de matrices, s'appuyant sur une longue expérience, est essentielle pour garantir une production efficace et performante de pièces embouties. Il est primordial de toujours adopter une approche pragmatique et de privilégier une compréhension globale des exigences de la pièce avant d'aborder les subtilités de la conception de la matrice.